
Sommaire
Nous y sommes. Vous avez passé des heures devant votre backstand. L'émouture de votre lame frôle la perfection, la géométrie tombe juste. Puis vient le moment de vérité : le traitement thermique. Fissurer sa pièce ou se retrouver avec un métal mou hante les nuits de tout coutelier amateur. Pourtant, réussir cette étape relève d'une mécanique logique, bien loin du jargon indigeste des ingénieurs métallurgistes.
Un acier à tremper est un alliage métallique contenant un taux de carbone suffisamment élevé (minimum 0,30 %) pour durcir considérablement lors d'un choc thermique. Les plus utilisés sont les aciers au carbone (comme le XC75) et les aciers alliés (O1, D2). La trempe augmente leur dureté pour la fabrication d'outils et de couteaux.
Qu'est-ce qu'un acier à tremper ? (définition et métallurgie basique)
La règle d'or de notre passion ne souffre d'aucune exception : le carbone domine tout. Un métal a besoin d'une bonne dose de ce composant pour réagir au feu et durcir. Sous la barre des 0,30 % de carbone, le miracle n'opère pas.
Prenez un acier doux de construction basique comme le S235. Chauffez-le au rouge vif, plongez-le dans l'eau glacée cent fois si ça vous chante, il restera désespérément mou. À l'inverse, un acier fortement carburé modifie sa structure interne sous l'effet de la chaleur et du refroidissement brutal. Il acquiert ainsi une résistance mécanique redoutable. Ce comportement rappelle d'ailleurs les réactions complexes observées sur d'autres métaux ferreux qui réclament des traitements spécifiques. Si ce monde fascinant vous intéresse, allez lire notre guide pour savoir Comment reconnaître de la fonte : 5 tests infaillibles.
Les 3 grandes familles d'aciers trempables
Le choix du matériau dicte l'échec ou la réussite du projet. Je le répète souvent à l'atelier : on ne prend pas le même bout de ferraille pour un burin de maçon, un ressort de suspension ou un couteau de chef.
1. Les aciers au carbone (XC65, XC75, XC100)
Voilà la famille historique, la voie royale pour démarrer la forge. Ces alliages ne contiennent presque que du fer et du carbone. Ils pardonnent volontiers les petites erreurs d'évaluation de la température et se laissent gentiment marteler. Avec l'explosion actuelle de la coutellerie artisanale, le XC75 règne en maître absolu dans nos petits ateliers. Ses trempes à l'huile ou à l'eau donnent d'excellents résultats, et le fil reste facile à entretenir.
2. Les aciers fortement alliés (O1, D2)
On monte d'un cran. La complexité aussi. Ces nuances intègrent des éléments additionnels comme le chrome, le tungstène ou le vanadium. Une lame en O1 ou en D2 offre une tenue de coupe terrifiante et une usure très lente. Le piège caché ? Ces métaux exigent une rigueur militaire sur les températures de chauffe et imposent des temps de maintien stricts avant le refroidissement.
3. Les aciers inoxydables martensitiques (14C28N, Z40)
C'est le Graal absolu pour les lames de cuisine et les couteaux de poche modernes. Une nuance comme le 14C28N ou le Z40 brave la corrosion grâce à sa forte teneur en chrome. Toutefois, le traitement thermique demande un équipement de pointe. Oubliez tout de suite la vieille forge à charbon au fond du jardin. Prévoyez plutôt un four de trempe électrique précis au degré près, des papillotes d'inox pour isoler la lame de l'oxygène, sans oublier des plaques d'aluminium pour le refroidissement rapide. Tout cela évite la redoutée décarburation, cette perte fatale de carbone en surface.
Le processus thermique : 4 étapes pour une trempe réussie
Maîtriser le feu relève de la discipline. Voici la séquence exacte pour transformer un vulgaire bout de métal en outil redoutable.
Étape 1 : le recuit et la normalisation
Je vois trop de débutants plonger directement une pièce fraîchement forgée dans le bac de liquide. Grosse erreur. L'acier emmagasine des tensions internes colossales sous les coups de marteau ou face au backstand. La normalisation oblige à chauffer le métal puis à le laisser refroidir lentement à l'air libre. Répétez l'opération deux à trois fois pour relâcher ces contraintes et affiner le grain de l'acier. Sautez cette étape, et votre lame finira irrémédiablement voilée ou brisée en deux.
Étape 2 : la chauffe (austénitisation)
Lors de l'austénitisation, on monte sérieusement la température. Elle oscille généralement entre 800°C et 1050°C selon la nuance choisie. À cet instant précis, le métal change d'état moléculaire. Il se prépare à figer sa future dureté.
Pour les aciers au carbone simples (type XC75), utilisez l'astuce de l'aimant. À partir d'environ 768°C (le point de Curie), l'acier devient amagnétique. Si un aimant ne colle plus à votre lame incandescente, c'est le signal que vous êtes à la bonne température pour la trempe.
Étape 3 : le refroidissement rapide (la trempe)
L'instant critique est arrivé. Ce fameux choc thermique. Plongez votre lame incandescente verticalement et sans la moindre hésitation dans le fluide. Ce refroidissement brutal fige les atomes de carbone. Il transforme la structure de l'acier en martensite, une phase cristalline extrêmement dure.
Le choix du liquide de refroidissement ne se fait pas au hasard. L'eau s'avère très drastique car elle agresse violemment le métal. Le risque de casse explose sur les pièces fines. Je la réserve uniquement aux aciers possédant une très faible trempabilité. À l'inverse, l'huile de trempe représente le choix de la sécurité. Elle dissipe la chaleur plus doucement. Cela limite considérablement les risques de fissures, tout en garantissant une prise de dureté impeccable. Gardez tout de même un extincteur ou un couvercle métallique sous la main, un départ de flamme arrive vite.
À la sortie du bain, votre lame obtient la dureté du verre. Mais elle hérite aussi de la fragilité d'une assiette en porcelaine. La faire tomber à ce stade serait un désastre.
Étape 4 : le revenu
Le temps presse après le refroidissement. Le revenu demande de repasser la pièce au four à basse température. Comptez environ 200°C pendant deux bonnes heures pour un couteau. Cette cuisson douce sacrifie volontairement quelques points de dureté HRC au profit d'un gain massif en résilience. L'acier profite de cette tiédeur pour relâcher ses toutes dernières tensions internes. Oubliez le revenu, et votre magnifique création s'ébréchera misérablement au premier choc.
[Intégration Vidéo YouTube : Test de la lime acier trempé]
Guide visuel : tableau des couleurs de chauffe et températures
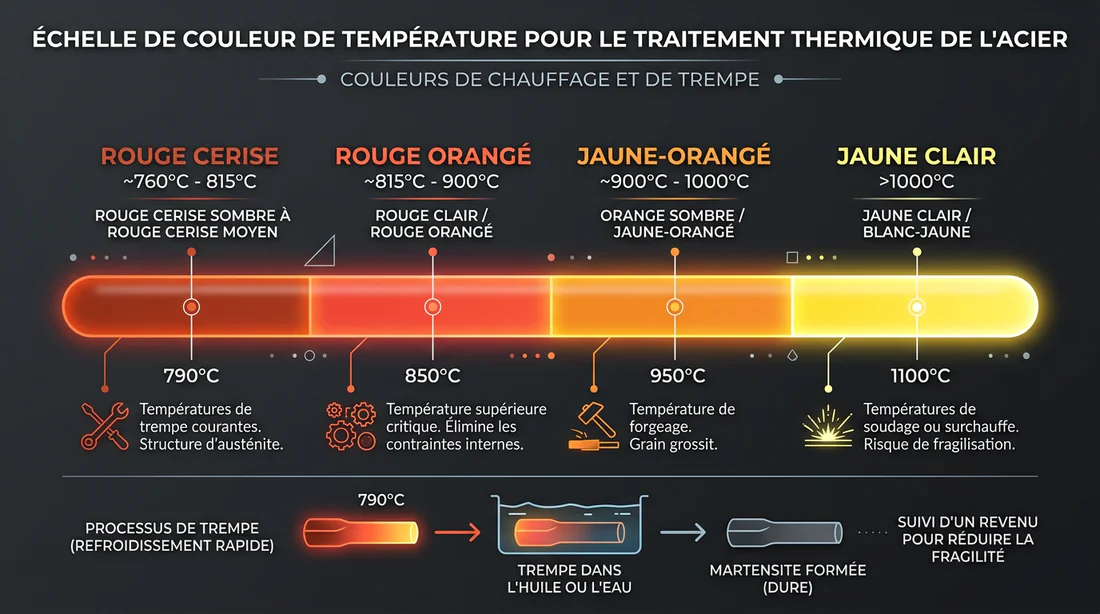
Savoir lire le feu reste la compétence la plus précieuse d'un atelier. Ce référentiel visuel va vous sauver la mise si vous travaillez sans sonde thermique. Prudence tout de même, car la perception des couleurs varie énormément selon la luminosité de la pièce. Travaillez toujours dans la pénombre.
| Couleur de l'acier | Température approximative (°C) | Usage type / Acier concerné |
|---|---|---|
| Rouge cerise naissant | 700°C à 750°C | Début de normalisation |
| Rouge cerise vif | 800°C à 820°C | Trempe des aciers au carbone (XC75, O1) |
| Orange | 900°C à 950°C | Forgeage standard / Trempe de certains aciers alliés |
| Jaune clair | 1000°C à 1050°C | Trempe des aciers inoxydables (14C28N, D2) |
| Blanc soudant | 1100°C à 1200°C | Soudure au feu (Damas) / Interdit pour la trempe ! |
Les 3 erreurs fatales qui ruinent un acier lors de la trempe
Je connais d'excellents forgerons qui ont rempli des seaux entiers de lames cassées avant de maîtriser la bête. Voici les pièges dans lesquels vous ne devez pas tomber.
1. La trempe dans l'eau pour un acier à l'huile
La classique erreur du débutant. Plonger un acier allié comme le O1 dans un bac d'eau froide provoque un désastre absolu. Le métal subit un stress thermique bien trop agressif. Il se contracte brutalement. Le résultat se fait souvent entendre avec un affreux « ping » sonore. Ce bruit signe l'apparition de tapures, ces fissures fatales qui envoient directement votre création à la poubelle.
2. Le revenu oublié ou effectué trop tard
Laisser une lame fraîchement trempée sur l'établi pour aller dormir, avec la ferme intention de faire le revenu le lendemain, relève du suicide métallurgique. L'acier sous tension extrême continue de travailler à froid dans la nuit. Retrouver son couteau brisé en deux au petit matin n'a rien d'un mythe. Le revenu n'attend pas.
3. La surchauffe (brûler le carbone)
Pousser sa pièce vers un jaune très clair ou un blanc étincelant détruit purement et simplement la matrice du métal. Le carbone y brûle littéralement et le grain enfle jusqu'à devenir énorme. La cassure de votre outil ressemblera à du sucre cristallisé. Autant dire que le métal devient impossible à affûter correctement et perd la totalité de ses propriétés mécaniques.
Usinage et perçage post-trempe : comment procéder ?
Travailler un métal passé à l'état de martensite s'apparente à une véritable épreuve de force. Oubliez vos limes classiques, elles glisseront dessus comme sur un miroir de salle de bain. Quant aux forets HSS en acier rapide, ils fumeront et fondront en quelques secondes d'utilisation.
Vous avez oublié de percer le passage de votre dragonne ou de vos rivets avant le traitement thermique ? Inutile de paniquer, mais préparez-vous à sortir l'artillerie lourde. L'utilisation de forets en carbure de tungstène monobloc devient obligatoire. Tournez à très faible vitesse et lubrifiez généreusement. Pour réussir cette manipulation délicate sans casser votre matériel, consultez notre guide : Comment percer de l'acier trempé sans brûler vos forets : le guide technique.
FAQ
Peut-on tremper un acier doux (fer de construction) ?
La réponse va vous décevoir, mais c'est non. Le fameux S235 possède moins de 0,20 % de carbone, une quantité ridicule pour espérer figer une structure dure. Tremper ce matériau dans la masse relève de l'impossible. Vous pouvez tenter la cémentation pour enrichir artificiellement la surface en carbone, mais le cœur de la pièce restera irrémédiablement mou.
Quelle huile utiliser pour tremper l'acier ?
Rien ne bat une huile professionnelle accélérée pour contrôler précisément la chute de température. Mais soyons réalistes, nous n'avons pas tous ce budget. Dans mon atelier, j'utilise souvent de la simple huile de colza premier prix. Chauffez-la d'abord vers 60°C pour la fluidifier. C'est une excellente alternative maison, peu toxique et très performante.
Comment savoir si ma trempe a réussi (Test de la lime) ?
Voici la technique la plus ancienne du métier quand on ne possède pas de duromètre. Saisissez une lime douce de bonne qualité. Venez la frotter avec un angle très léger sur le tranchant de votre pièce tout juste refroidie, juste avant le revenu. Si la lime attaque et gratte la matière, votre acier manque de dureté. Si la lime glisse avec ce petit bruit caractéristique de patin à glace sur le métal sans laisser la moindre rayure, bingo. Votre traitement a fonctionné à merveille.
Et vous, avez-vous déjà entendu le terrible « ping » d'une lame qui se fissure dans l'eau ? Racontez-nous vos pires galères de traitement thermique en commentaire, on a tous commencé quelque part !